+86-13073105066
admin@longshubearing.com


Сборка игольчатых подшипников: пошаговая инструкция
2026-10-28
- Основы монтажа игольчатых подшипников: от подготовки до контроля качества
- Требования к посадочным местам и сопрягаемым деталям
- Пошаговая инструкция: сборка игольчатых подшипников
- Типичные ошибки при монтаже и методы их предотвращения
- Специфика применения в различных отраслях
- Сравнительный анализ: Игольчатые подшипники vs Шариковые подшипники
- Контроль качества и диагностика после сборки
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по выбору поставщика
Основы монтажа игольчатых подшипников: от подготовки до контроля качества
Сборка игольчатых подшипников — это критически важный этап в производстве промышленного оборудования, напрямую влияющий на ресурс узла, уровень шума и общую надежность механизма. В отличие от стандартных шариковых или роликовых подшипников качения, игольчатые конструкции характеризуются малым отношением диаметра ролика к его длине, что обеспечивает высокую радиальную грузоподъемность при минимальных габаритах. Однако эта особенность делает процесс их установки более требовательным к точности соблюдения геометрических параметров посадочных мест и чистоте поверхности.
Неправильная сборка игольчатых подшипников часто приводит к преждевременному выходу из строя даже самых качественных компонентов. Основные риски включают перекос сепаратора, повреждение рабочих поверхностей роликов из-за загрязнения и неравномерное распределение нагрузки. Для инженеров и технических специалистов понимание нюансов монтажа является не просто рекомендацией, а обязательным условием обеспечения заявленных эксплуатационных характеристик оборудования. В данной статье мы подробно разберем технологический процесс установки, требования к сопрягаемым деталям и типичные ошибки, которых следует избегать.
Конструктивные особенности и типы игольчатых узлов
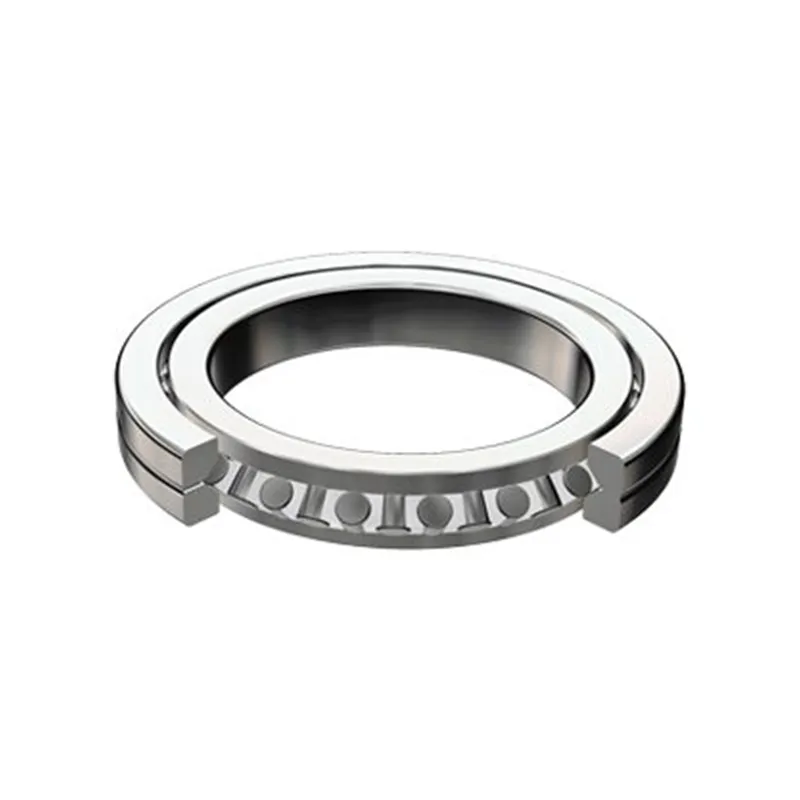
Прежде чем приступать к монтажу, необходимо четко идентифицировать тип устанавливаемого подшипника, так как технология сборки для разных конструкций существенно различается. Игольчатые подшипники условно делятся на несколько основных категорий:
- Подшипники с цельным или штампованным наружным кольцом: Наиболее распространенный тип, где ролики удерживаются сепаратором внутри жесткого кольца. Монтаж требует точной запрессовки кольца в корпус.
- Подшипники без колец (игольчатые ролики и сепараторы): Используются в случаях, когда пространство крайне ограничено. В таких конструкциях функции дорожек качения выполняют непосредственно вал и отверстие в корпусе. Здесь критически важны твердость и шероховатость самих деталей машины.
- Комбинированные узлы: Сочетают игольчатый ряд для восприятия радиальных нагрузок и упорный элемент (шайбы или дополнительные ролики) для осевых нагрузок.
Компания ООО «Шицзячжуан Луншу торговля электромеханическим оборудованием», обладая более чем 15-летним опытом производства, подчеркивает, что выбор типа подшипника должен определяться не только нагрузками, но и возможностями производственной линии по обеспечению необходимой точности изготовления посадочных мест. Неправильный подбор типа подшипника под возможности механической обработки корпуса может свести на нет все преимущества компактной конструкции.
Требования к посадочным местам и сопрягаемым деталям
Успешная сборка игольчатых подшипников на 80% зависит от качества подготовки посадочных мест. Поскольку площадь контакта между иглами и дорожками качения мала, любые отклонения в геометрии приводят к локальным пиковым нагрузкам, вызывающим выкрашивание материала.
Геометрическая точность и допуски
Для обеспечения равномерного распределения нагрузки необходимо строго соблюдать допуски на цилиндричность и соосность. Перекос наружного кольца относительно внутреннего (или вала) не должен превышать предельных значений, указанных в технической документации производителя. Обычно для прецизионных применений этот угол составляет не более 0,001–0,002 радиана.
Важным параметром является овальность отверстия в корпусе. Если корпус имеет недостаточную жесткость или был деформирован при механической обработке, после запрессовки подшипника внутреннее кольцо может исказиться, что приведет к заклиниванию роликов. Для тонкостенных корпусов рекомендуется использовать оправки при запрессовке или применять подшипники с более толстыми наружными кольцами.
Шероховатость поверхности
Качество поверхности валов и отверстий корпусов играет ключевую роль, особенно для подшипников без колец. Шероховатость должна соответствовать классу Ra 0.4–0.8 мкм для высокоскоростных приложений и Ra 1.6 мкм для средних нагрузок. Слишком гладкая поверхность может затруднять удержание смазки, тогда как слишком шероховатая вызывает абразивный износ игл.
| Параметр | Рекомендуемое значение | Влияние на работу узла |
|---|---|---|
| Цилиндричность вала/отверстия | IT5 – IT6 | Предотвращает локальные перегрузки и заклинивание |
| Шероховатость (Ra) | 0.4 – 0.8 мкм | Обеспечивает оптимальный масляный клин и снижает износ |
| Твердость дорожек качения (для подшипников без колец) | 58–64 HRC | Предотвращает пластическую деформацию металла вала |
| Соосность | ≤ 0.02 мм на 100 мм длины | Исключает перекос сепаратора и неравномерный износ |
Пошаговая инструкция: сборка игольчатых подшипников
Процесс монтажа должен выполняться в чистом помещении, защищенном от пыли и влаги. Наличие абразивных частиц в зоне сборки является одной из главных причин ранних отказов. Ниже приведена детальная последовательность действий для наиболее распространенного типа — подшипника с наружным кольцом.
Шаг 1: Подготовка и очистка
Перед началом работ все детали — вал, корпус, подшипник и инструмент — должны быть тщательно очищены. Используйте безворсовые салфетки и подходящий растворитель для удаления консервационной смазки и загрязнений. Проверьте наличие заусенцев на краях посадочных мест. Даже микроскопические заусенцы могут повредить сепаратор или ролики при установке. Рекомендуется использовать фаски с углом 15–20 градусов на входах в посадочные места для облегчения ввода подшипника.
Шаг 2: Нанесение смазки
Игольчатые подшипники часто поставляются без смазки или с легким антикоррозийным покрытием. Перед установкой необходимо нанести слой совместимой смазки на рабочие поверхности. Для высокоскоростных применений выбирайте смазки с низкой вязкостью и хорошими противоизносными свойствами. Важно не переполнять подшипник смазкой, особенно если он работает на высоких оборотах, так как это может привести к перегреву из-за гидродинамического сопротивления.
Шаг 3: Установка сепаратора и роликов (если применимо)
Если подшипник поставляется в разобранном виде (ролики отдельно от сепаратора), сначала установите сепаратор на вал или в корпус, аккуратно вставляя ролики в ячейки. Используйте специальные монтажные оправки, которые повторяют форму роликов, чтобы избежать их падения или повреждения. При работе с подшипниками в сборе этот этап пропускается.
Шаг 4: Запрессовка наружного кольца
Это самый ответственный момент. Никогда не прилагайте усилие запрессовки через ролики или сепаратор. Усилие должно передаваться только на торцы наружного кольца. Используйте пресс с пневматическим или гидравлическим приводом для обеспечения равномерного давления. Если используется молоток (что не рекомендуется для прецизионных узлов), обязательно применяйте мягкую выколотку из меди или пластика и наносите удары равномерно по кругу.
Инженеры ООО «Шицзячжуан Луншу» рекомендуют использовать метод нагрева корпуса для крупных подшипников. Нагрев корпуса до 80–100°C позволяет расширить посадочное место и установить подшипник без значительных усилий, избегая риска повреждения хрупких элементов сепаратора.
Шаг 5: Контроль свободного вращения
После установки проверьте подшипник вручную. Он должен вращаться плавно, без заеданий и ощутимых биений. Любое сопротивление или хруст свидетельствуют о неправильной установке, попадании грязи или повреждении компонентов. На этом этапе также проверяется осевой люфт, если конструкция его допускает.
Типичные ошибки при монтаже и методы их предотвращения
Анализ рекламаций показывает, что большинство проблем возникает из-за нарушения базовых правил сборки. Рассмотрим наиболее частые ошибки:
- Перекос при запрессовке: Приводит к деформации колец и быстрому износу. Решение: Использование направляющих втулок и строгий контроль соосности прессующего инструмента.
- Загрязнение абразивами: Пыль и стружка действуют как абразивная паста. Решение: Сборка в чистых зонах, промывка деталей перед монтажом.
- Неправильный выбор натяга: Чрезмерный натяг разрушает сепаратор, недостаточный — вызывает проворачивание кольца. Решение: Строгий расчет посадок согласно стандартам ISO или ГОСТ.
- Использование неподходящего инструмента: Удары стальным молотком по кольцу вызывают микротрещины. Решение: Применение специализированных монтажных наборов.
Специфика применения в различных отраслях
Требования к сборке игольчатых подшипников варьируются в зависимости от условий эксплуатации. Понимание этих нюансов помогает выбрать правильную стратегию монтажа и обслуживания.
Автомобилестроение и трансмиссии
В коробках передач и двигателях внутреннего сгорания игольчатые подшипники работают в условиях высоких динамических нагрузок и ограниченного доступа для обслуживания. Здесь критически важна первоначальная смазка и точность посадки, так как замена подшипника часто требует полной разборки агрегата. Компания ООО «Шицзячжуан Луншу» производит специализированные автомобильные подшипники, включая компоненты для коробок передач, которые проходят жесткий контроль на соответствие стандартам OEM-производителей. При сборке таких узлов особое внимание уделяется контролю осевого зазора, который влияет на переключение передач и уровень шума.
Металлургическое оборудование
Прокатные станы подвержены экстремальным ударным нагрузкам и высоким температурам. В таких условиях игольчатые подшипники часто работают в тяжелых режимах. Ошибки в монтаже здесь приводят к катастрофическим последствиям и длительным простоям производства. Для металлургических применений рекомендуется использовать подшипники с усиленными сепараторами из бронзы или стали, а также обеспечивать дополнительный контроль температуры корпуса во время обкатки оборудования. Опыт компании в поставке подшипников для металлургических станов позволяет рекомендовать использование термостабильных смазок и регулярный мониторинг вибрации.
Станкостроение и линейные направляющие
В прецизионных станках игольчатые подшипники используются в линейных направляющих для обеспечения высокой жесткости и точности позиционирования. Здесь главными врагами являются микроскопические дефекты поверхности и малейшие перекосы. Сборка требует использования измерительных инструментов высокого класса точности. Любая пылинка может стать причиной появления следов (“рыбьей чешуи”) на обрабатываемой детали. Поэтому чистота при сборке узлов линейного перемещения должна быть сопоставима с условиями чистых комнат.
Сравнительный анализ: Игольчатые подшипники vs Шариковые подшипники
Выбор между игольчатыми и шариковыми подшипниками часто определяется компоновочными ограничениями и характером нагрузок. Понимание различий помогает обосновать выбор конструкции.
| Характеристика | Игольчатые подшипники | Шариковые подшипники |
|---|---|---|
| Радиальная грузоподъемность | Очень высокая (при малом сечении) | Средняя |
| Осевая грузоподъемность | Низкая (требует дополнительных упорных элементов) | Средняя/Высокая (в зависимости от типа) |
| Габариты (радиальные) | Минимальные | Большие |
| Допустимые скорости | Средние (ограничены массой роликов) | Высокие |
| Требования к монтажу | Высокие (чувствительны к перекосам) | Умеренные (более forgiving к несоосности) |
| Стоимость | Зависит от сложности, часто выше за счет точности изготовления | Ниже для стандартных серий |
Из таблицы видно, что игольчатые подшипники незаменимы там, где требуется максимальная компактность при высоких радиальных нагрузках. Однако они требуют более тщательной центровки и качественного монтажа. Если в вашем приложении присутствуют значительные осевые нагрузки или возможны сильные перекосы вала, стоит рассмотреть комбинированные решения или шариковые аналоги, несмотря на увеличение габаритов.
Контроль качества и диагностика после сборки
Завершающим этапом процесса является проверка собранного узла. В условиях современного производства, такого как на базе ООО «Шицзячжуан Луншу», используется многоуровневая система контроля, включающая входной, операционный и выходной контроль. Для конечного пользователя важны следующие параметры:
- Вибродиагностика: Измерение уровня вибрации на холостом ходу позволяет выявить дефекты монтажа, такие как перекос или повреждение роликов.
- Температурный контроль: Мониторинг нагрева подшипника в течение первых часов работы. Резкий рост температуры указывает на недостаток смазки, чрезмерный натяг или загрязнение.
- Акустический анализ: Прослушивание работы узла. Равномерный шум является нормой, тогда как стуки, щелчки или скрежет сигнализируют о неисправности.
Отсутствие должного контроля после сборки может привести к тому, что дефект будет обнаружен только после выхода оборудования из строя в процессе эксплуатации, что влечет за собой значительные финансовые потери.
Часто задаваемые вопросы (FAQ)
Какой инструмент лучше всего использовать для запрессовки игольчатого подшипника?
Наилучшим решением является использование гидравлического или пневматического пресса с калиброванными оправками, которые передают усилие исключительно на наружное кольцо. В условиях ремонтного производства допускается использование мягкой выколотки и молотка, но только при наличии опыта и строгом контроле соосности. Избегайте прямых ударов по сепаратору или роликам.
Можно ли использовать игольчатые подшипники без колец на мягких валах?
Нет, это категорически не рекомендуется. Для подшипников без колец дорожками качения служат поверхности вала и корпуса. Они должны иметь твердость не менее 58–60 HRC. Использование на мягких валах приведет к быстрой пластической деформации металла, образованию лунок и мгновенному выходу подшипника из строя. В таких случаях необходимо использовать подшипники с полноценными закаленными кольцами.
Как правильно подобрать смазку для игольчатых подшипников?
Выбор смазки зависит от скорости вращения, температуры и нагрузки. Для высокоскоростных применений подходят синтетические масла с низкой вязкостью. Для тяжелых ударных нагрузок и низких скоростей предпочтительны пластичные смазки с противозадирными присадками (EP). Всегда проверяйте совместимость смазки с материалами сепаратора и уплотнений. Компания ООО «Шицзячжуан Луншу» предоставляет консультации по подбору смазочных материалов для конкретных условий эксплуатации.
Что делать, если подшипник заклинило сразу после установки?
Немедленно остановите оборудование. Заклинивание чаще всего вызвано одним из трех факторов: попаданием постороннего предмета, сильным перекосом при запрессовке или чрезмерным натягом, приведшим к деформации колец. Разберите узел, осмотрите детали на наличие повреждений. Повторная установка того же подшипника недопустима, так как он уже получил необратимые повреждения. Замените подшипник на новый и проанализируйте причину ошибки.
Влияет ли направление установки подшипника на его работоспособность?
Для симметричных игольчатых подшипников направление установки обычно не имеет значения. Однако, если подшипник имеет конструктивные особенности, такие как уплотнения с одной стороны или несимметричный сепаратор, необходимо следовать указаниям производителя. Неправильная ориентация уплотнений может привести к утечке смазки или попаданию загрязнений.
Заключение и рекомендации по выбору поставщика
Сборка игольчатых подшипников — это процесс, требующий высокой дисциплины, чистоты и точности. Соблюдение технологических инструкций, правильный выбор инструмента и контроль качества посадочных мест позволяют раскрыть весь потенциал этих компактных и мощных узлов. Инженерный опыт показывает, что экономия на качестве подготовки или пренебрежение правилами монтажа обходится значительно дороже, чем стоимость самого подшипника.
При выборе компонентов для ответственных узлов обращайте внимание на репутацию производителя и наличие системы контроля качества. ООО «Шицзячжуан Луншу торговля электромеханическим оборудованием» предлагает широкий ассортимент игольчатых подшипников, произведенных на современных линиях с соблюдением международных стандартов. Благодаря расположению в промышленном центре провинции Хэбэй и развитой логистической инфраструктуре, компания обеспечивает стабильные поставки в страны СНГ, США и другие регионы мира. Специалисты компании готовы предоставить техническую поддержку на всех этапах: от подбора подшипника под ваши условия работы до консультаций по вопросам монтажа и обслуживания.
Для получения подробных технических характеристик, чертежей или консультации по вашему проекту, пожалуйста, ознакомьтесь с нашим каталогом продукции и технических решений. Мы гарантируем прозрачность сделок, ответственность за качество и долгосрочное партнерство.