+86-13073105066
admin@longshubearing.com


шарикоподшипник конструкция: особенности производства
2026-08-08
- Конструкция шарикоподшипника: ключевые особенности производства и инженерные нюансы
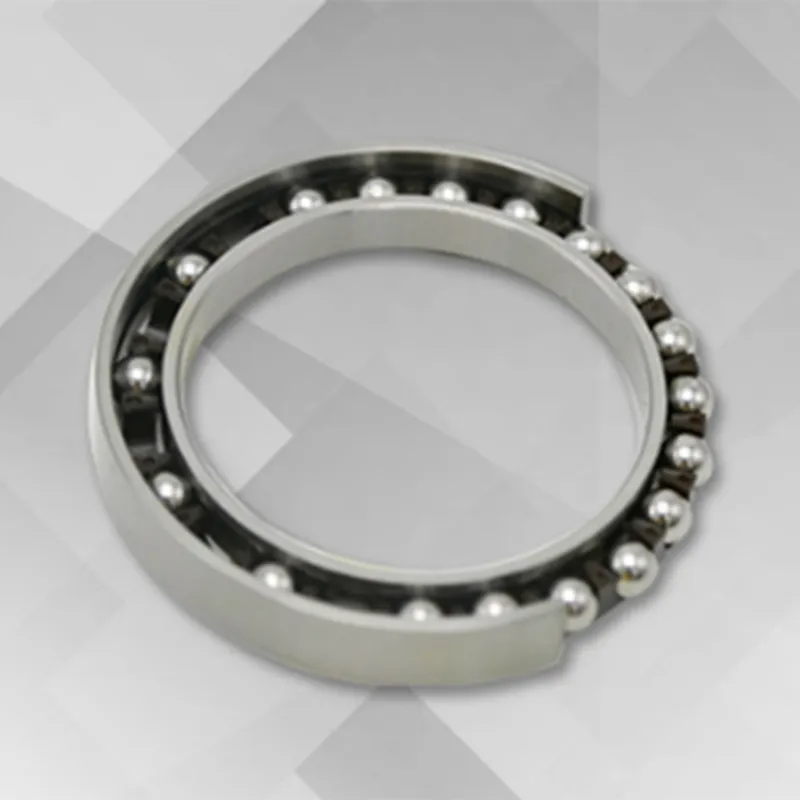
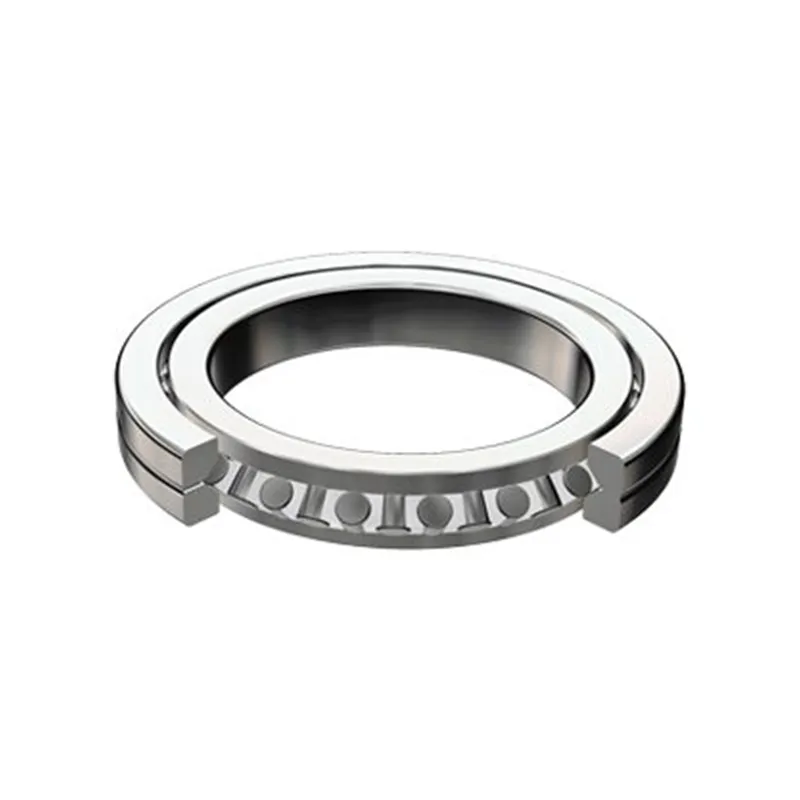
- Архитектура шарикоподшипника: из чего состоит узел
- Материаловедение: основа долговечности
- Технологический цикл: от заготовки до готового изделия
- Контроль качества: стандарты и метрики
- Практический опыт: взгляд производителя ООО «Шицзячжуан Луншу»
- Влияние конструкции на применение: инженерный взгляд
- Типичные ошибки в производстве и их последствия
- Сравнение технологий производства: Европа vs Азия
- Тренды 2026 года в производстве подшипников
- FAQ: Часто задаваемые вопросы о производстве
- Рекомендации по выбору поставщика и закупкам
Конструкция шарикоподшипника: ключевые особенности производства и инженерные нюансы
Шарикоподшипник конструкция: особенности производства — это комплексный технологический процесс, определяющий надежность, ресурс и точность вращения подшипниковых узлов в современном промышленном оборудовании. В основе любого шарикоподшипника лежит взаимодействие четырех главных элементов: наружного кольца, внутреннего кольца, сепаратора и набора шариков. Однако истинная разница между дешевым аналогом и высоконадежным промышленным решением кроется не в геометрии, а в металлургии стали, точности термообработки и микрогеометрии рабочих поверхностей. Производство качественных подшипников требует соблюдения жестких допусков по ГОСТ 520-2011 и международным стандартам ISO, где отклонения измеряются в микронах.
Для инженеров-конструкторов и специалистов по закупкам понимание производственных нюансов критически важно. Ошибка в выборе типа смазки, материала сепаратора или класса точности может привести к преждевременному выходу из строя узла, остановке конвейера и финансовым потерям, исчисляемым миллионами рублей. В данной статье мы подробно разберем, как именно изготавливаются шарикоподшипники, какие материалы используются на разных этапах, и почему контроль качества на этапе производства является гарантом долговечности механизма. Мы рассмотрим весь цикл: от выплавки специализированной подшипниковой стали до финальной сборки и упаковки, акцентируя внимание на тех деталях, которые часто упускаются из виду в стандартной технической документации.
Архитектура шарикоподшипника: из чего состоит узел
Прежде чем углубляться в процессы литья и шлифовки, необходимо четко понимать анатомию изделия. Шарикоподшипник конструкция: особенности производства которого мы анализируем, представляет собой высокоточный механизм, где каждый элемент выполняет строго определенную функцию. Любое отклонение в форме или материале одного компонента неизбежно влияет на работу всего assembly.
Кольца подшипника (Inner and Outer Rings)
Кольца являются несущими элементами конструкции. Они воспринимают радиальные и осевые нагрузки, передавая их от вала к корпусу машины. Ключевая особенность производства колец — это создание беговых дорожек качения. Поверхность этих дорожек должна быть идеально гладкой и иметь строго определенный профиль кривизны. На производстве это достигается методом прецизионного шлифования и суперфиниширования (хонингования). Шероховатость поверхности беговой дорожки в премиальных подшипниках не должна превышать Ra 0.04–0.08 мкм. Любая царапина или неровность становится очагом усталостного выкрашивания металла.
Шарики (Balls)
Шарики обеспечивают непосредственное качение. Несмотря на кажущуюся простоту формы, их производство — один из самых сложных этапов. Шарики должны быть абсолютно сферическими. Отклонение от сферичности даже в 0.1 микрона приводит к вибрациям и повышенному шуму при высоких оборотах. Материал шариков обычно идентичен материалу колец — высокоуглеродистая хромистая сталь, но требования к однородности структуры здесь еще выше. В гибридных подшипниках могут использоваться керамические шарики (нитрид кремния), что кардинально меняет технологию производства из-за хрупкости материала.
Сепаратор (Cage)
Сепаратор удерживает шарики на равном расстоянии друг от друга, предотвращая их контакт и трение. Именно сепаратор часто является слабым звеном при неправильном подборе. В производстве используются три основных материала:
- Штампованная сталь: Самый распространенный вариант для общих применений. Дешев в производстве, прочен, но имеет ограничения по скорости.
- Полиамид (PA66), армированный стекловолокном: Легкий, обладает хорошими самосмазывающимися свойствами, снижает инерционные нагрузки. Требует литья под давлением.
- Латунь или бронза (массивные сепараторы): Используются в крупногабаритных подшипниках для тяжелого машиностроения. Обрабатываются на токарных станках с ЧПУ.
Материаловедение: основа долговечности
Выбор материала определяет 80% успеха в вопросе «шарикоподшипник конструкция: особенности производства». Невозможно получить высокий ресурс, используя обычную конструкционную сталь. В индустрии стандартом де-факто является подшипниковая сталь марки ШХ15 (аналог AISI 52100 / 100Cr6).
Требования к стали ШХ15
Эта сталь содержит около 1% углерода и 1.5% хрома. Углерод обеспечивает высокую твердость после закалки, а хром повышает прокаливаемость и коррозионную стойкость. Однако для производителей критически важна чистота стали по неметаллическим включениям. Оксиды, сульфиды и силикаты, остающиеся в металле после выплавки, становятся центрами зарождения трещин. Современные заводы используют вакуумную дуговую переплавку (VD) или электрошлаковый переплав (ESR) для удаления этих включений. Сталь класса «Clean Steel» позволяет увеличить усталостную долговечность подшипника в 3–5 раз по сравнению со сталью обычной плавки.
Альтернативные материалы для экстремальных условий
В случаях, когда стандартная сталь не справляется, производство переключается на специальные сплавы:
- Нержавеющая сталь (AISI 440C): Применяется в пищевой промышленности, медицине и агрессивных средах. Имеет чуть меньшую грузоподъемность из-за более низкой твердости, но устойчива к коррозии.
- Быстрорежущие стали (M50, AISI 440C мод.): Используются в авиационных двигателях и турбинах, где температуры превышают 150°C. Они сохраняют твердость при нагреве (термостабильность).
- Керамика (Si3N4): Для сверхвысоких скоростей и отсутствия смазки. Керамика легче стали на 60%, что снижает центробежные силы, действующие на шарики.
Технологический цикл: от заготовки до готового изделия
Процесс, описываемый запросом шарикоподшипник конструкция: особенности производства, включает в себя десятки операций. Нарушение последовательности или параметров на любом этапе бракует партию. Рассмотрим ключевые стадии современного производства.
1. Холодная высадка и формовка колец
Производство начинается с трубчатых заготовок или прутков. Метод холодной объемной штамповки позволяет получить предварительную форму колец с минимальными потерями металла. На этом этапе формируется грубый профиль беговой дорожки. Важно контролировать температуру заготовки: перегрев приведет к росту зерна металла, что ухудшит механические свойства.
2. Токарная обработка (Turning)
На токарных автоматах с ЧПУ заготовкам придается окончательная геометрия перед термообработкой. Оставляется так называемый «припуск на шлифовку» (обычно 0.3–0.5 мм на сторону). Точность токарной обработки влияет на равномерность снятия металла при последующей закалке.
3. Термообработка: Закалка и Отпуск
Это самый ответственный этап. Кольца нагреваются до температуры 800–850°C в защитной атмосфере (для предотвращения окисления и обезуглероживания поверхности), затем быстро охлаждаются в масле. Цель — получение мартенситной структуры с твердостью 60–65 HRC. После закалки следует низкий отпуск при 150–180°C для снятия внутренних напряжений. Неправильный режим отпуска может привести к тому, что подшипник «поплывет» (изменит размеры) уже в процессе эксплуатации.
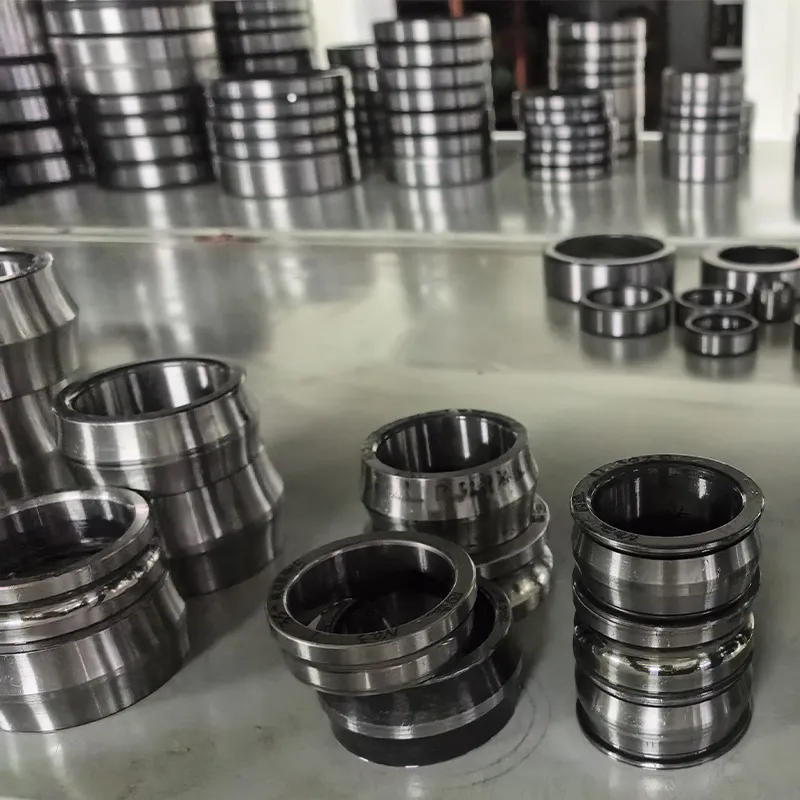
4. Шлифовка (Grinding)
После термообработки кольца подвергаются многопроходной шлифовке. Сначала шлифуется торец, затем наружный и внутренний диаметры, и наконец — беговые дорожки. Используется охлаждающая жидкость (СОЖ) высокой очистки, чтобы абразивная пыль не царапала поверхность. Современное оборудование позволяет контролировать размер кольца с точностью до 1 микрона в реальном времени.
5. Суперфиниширование (Superfinishing/Honing)
Для подшипников высоких классов точности (P5, P4 и выше) обычной шлифовки недостаточно. Применяется метод хонингования — обработка поверхности эластичными абразивными лентами или камнями. Это удаляет микронеровности, оставленные шлифовальным кругом, и создает направленную текстуру, благоприятную для удержания масляной пленки. Именно суперфиниширование снижает уровень шума и вибрации.
6. Изготовление и полировка шариков
Шарики изготавливаются из проволоки, которая рубится на заготовки, затем подвергается холодной высадке в сферу. Далее следует многоступенчатая термообработка и шлифовка. Финальный этап — полировка в барабанах с использованием специальных паст. Качество шариков проверяется автоматически: каждый шарик проходит через лазерный сканер, измеряющий его диаметр и сферичность. Бракованные шарики отбраковываются воздушной струей.
7. Сборка и маркировка
Сборка может быть ручной (для крупных уникальных подшипников) или автоматизированной (для массовых серий). Шарики загружаются в сепаратор, который затем помещается между кольцами. Часто используется метод «смещения»: внутреннее кольцо смещается в сторону, освобождается место для загрузки полного комплекта шариков, затем кольцо возвращается в центр. После сборки подшипник моется, консервируется антикоррозийным составом и упаковывается.
Контроль качества: стандарты и метрики
В контексте темы «шарикоподшипник конструкция: особенности производства» нельзя игнорировать систему контроля. Без нее все предыдущие усилия бессмысленны. Контроль делится на выборочный (статистический) и сплошной (для премиум-сегмента).
| Параметр контроля | Метод измерения | Допустимое отклонение (пример для класса P0) | Значение для эксплуатации |
|---|---|---|---|
| Радиальный зазор | Индуктивные датчики | ±10…20 мкм (зависит от серии) | Влияет на жесткость узла и распределение нагрузки |
| Биение торца | Оптические измерители | Не более 0.05 мм | Определяет осевую фиксацию вала |
| Уровень вибрации | Акселерометры (спектральный анализ) | Класс Z1, Z2, Z3 (по ГОСТ) | Показатель качества шлифовки и сборки |
| Твердость металла | Роквелл (HRC) | 61–65 HRC | Гарантия сопротивления пластической деформации |
| Чистота поверхности | Профилометр | Ra < 0.1 мкм | Снижение трения и нагрева |
Особое внимание уделяется дефектоскопии. Метод магнитной порошковой дефектоскопии позволяет выявить микротрещины, невидимые глазу, которые могли возникнуть при закалке. Наличие даже одной такой трещины делает подшипник потенциально опасным для высокоскоростного оборудования.
Практический опыт: взгляд производителя ООО «Шицзячжуан Луншу»
Теоретические знания о производстве важны, но они обретают реальный вес только при применении на практике. ООО «Шицзячжуан Луншу торговля электромеханическим оборудованием» — компания с более чем 15-летним опытом в отрасли, которая ежедневно сталкивается с вызовами, описанными выше. Расположенная в стратегическом промышленном центре провинции Хэбэй, компания объединяет производственные мощности и экспортную инфраструктуру, обеспечивая поставки высокоточных подшипников для промышленного и транспортного оборудования по всему миру.
Опыт «Шицзячжуан Луншу» демонстрирует, как строгий контроль на каждом этапе — от входного контроля стали до финального тестирования — влияет на результат. Ассортимент компании охватывает широкий спектр решений: от подшипников для металлургических станов, работающих в экстремальных температурных условиях, до прецизионных подшипников линейных направляющих и электроизолированных моделей для электродвигателей. Такое разнообразие требует гибкости производственных линий и глубокой экспертизы инженеров.
Компания не только производит собственные сертифицированные решения, но и является поставщиком оригинальных подшипников ведущих мировых брендов (FAG, SKF, NSK). Это позволяет клиентам выбирать оптимальное соотношение цены и качества, опираясь на профессиональную консультацию специалистов «Луншу», которые понимают нюансы как собственного производства, так и эталонных мировых стандартов. География поставок компании, включающая страны СНГ, США и другие регионы, подтверждает способность адаптировать продукцию под различные климатические и эксплуатационные требования.
Влияние конструкции на применение: инженерный взгляд
Понимание того, как шарикоподшипник конструкция: особенности производства влияют на конечные характеристики, помогает правильно подобрать изделие. Рассмотрим несколько типичных сценариев.
Высокоскоростные шпиндели станков с ЧПУ
Здесь критична точность класса P4 или P2. Производственные особенности: использование керамических или стальных шариков высшего сорта (G5), полимерных сепараторов для снижения веса, специальной смазки с низкой вязкостью. Беговые дорожки подвергаются глубокому хонингованию. Цена такого подшипника может в 50 раз превышать цену обычного аналога, но это оправдано скоростью вращения до 20 000 об/мин и точностью обработки деталей.
Электродвигатели общего назначения
Основной упор делается на снижение шума и электроэрозию. В производстве применяются подшипники с закрытыми металлическими экранами (ZZ) или резиновыми уплотнениями (2RS), которые защищают смазку от вытекания и пыли от попадания. Важна однородность смазки. Инженеры часто сталкиваются с проблемой «полосатости» беговых дорожек (fluting) из-за прохождения токов через подшипник. Решение — использование изолирующих покрытий или специальных смазок с токопроводящими добавками на этапе производства.
Тяжелое горнодобывающее оборудование
Ударные нагрузки и загрязнение. Здесь используются подшипники с массивными латунными сепараторами и увеличенным радиальным зазором (C3, C4). Особенность производства — усиленная термообработка для повышения ударной вязкости и нанесение фосфатных покрытий для лучшей приработки. Шероховатость может быть чуть выше, чем в прецизионных узлах, но прочность выходит на первый план.
Типичные ошибки в производстве и их последствия
Даже ведущие заводы не застрахованы от брака. Понимание этих ошибок полезно для входного контроля продукции.
- Обезуглероживание поверхности: Если печь закалки негерметична, углерод выгорает с поверхности колец. Это приводит к образованию мягкого слоя, который быстро изнашивается. Визуально не определяется, требуется лабораторный анализ.
- Остаточный аустенит: Недостаточная глубина закалки оставляет нестабильную структуру металла. Со временем, под нагрузкой, аустенит превращается в мартенсит, объем металла увеличивается, и подшипник заклинивает.
- Дефекты сепаратора: Заусенцы на клепках или стыках штампованного сепаратора могут царапать шарики. Это источник раннего шума и разрушения.
- Некачественная мойка: Остатки абразивной пыли или СОЖ внутри подшипника работают как абразивная паста, уничтожая рабочие поверхности за первые часы работы.
Сравнение технологий производства: Европа vs Азия
На рынке существует стереотип о превосходстве европейских брендов над азиатскими. Однако в 2026 году разрыв существенно сократился. Тем не менее, различия в подходах к производству остаются.
Европейские и японские производители (SKF, FAG, NSK, Timken):
- Используют сталь собственной выплавки с экстремально низким содержанием кислорода (< 5 ppm).
- Применяют методы поверхностного легирования (например, черное оксидирование) для защиты от коррозии и микросдвигов.
- Строжайший статистический контроль процессов (SPC).
- Высокая степень автоматизации и отслеживаемости каждой партии.
Китайские производители (средний и высокий сегмент):
- Часто закупают сталь у крупных металлургических комбинатов, качество которой варьируется от партии к партии.
- Активно внедряют современное европейское шлифовальное оборудование.
- Конкурентное преимущество в цене за счет масштаба и стоимости рабочей силы.
- В верхнем сегменте (бренды вроде HRB, ZWZ, а также продукция таких компаний, как «Шицзячжуан Луншу») качество сопоставимо с мировым средним уровнем, но требует тщательного входного контроля покупателем или работы с проверенными поставщиками, имеющими собственную систему сертификации.
Инженерный совет: для критических узлов (турбины, главные шпиндели) стоит переплатить за бренды с контролируемым циклом «руда-подшипник». Для вспомогательных узлов (конвейеры, вентиляторы) качественные китайские аналоги могут быть экономически обоснованным выбором, при условии наличия сертификатов испытаний и репутации производителя.
Тренды 2026 года в производстве подшипников
Индустрия не стоит на месте. Анализ запроса шарикоподшипник конструкция: особенности производства сегодня включает в себя и новые технологические веяния.
Цифровые двойники и AI-контроль
Современные линии оснащаются системами машинного зрения, которые анализируют поверхность каждого кольца в реальном времени. Искусственный интеллект обучен распознавать микротрещины и дефекты шлифовки лучше, чем человек. Данные с датчиков станков собираются для создания «цифрового двойника» подшипника, позволяя предсказать его ресурс еще до отгрузки клиенту.
Экологичность производства
Переход на биоразлагаемые смазки и безводные методы мойки деталей. Снижение энергопотребления печей закалки за счет рекуперации тепла. Это становится важным фактором для европейских заказчиков, требующих соблюдения ESG-стандартов.
Аддитивные технологии
Хотя массовое производство шарикоподшипников методом 3D-печати пока невозможно из-за требований к плотности металла, аддитивные технологии используются для изготовления сложных сепараторов нестандартной геометрии, которые невозможно получить штамповкой. Это открывает путь к созданию подшипников с интегрированными каналами охлаждения или подачи смазки.
FAQ: Часто задаваемые вопросы о производстве
Как определить качество подшипника по внешнему виду?
Визуально оценить внутреннюю структуру невозможно. Однако можно проверить качество полировки колец (они должны блестеть, как зеркало, без матовых пятен), четкость и ровность маркировки, а также плавность вращения от руки (не должно быть заеданий или хруста). Наличие сертификата соответствия ГОСТ или ISO обязательно.
Влияет ли цвет подшипника на его свойства?
Сам по себе цвет металла (серый) ни о чем не говорит. Однако многие производители наносят защитные покрытия. Черный цвет может означать фосфатирование или оксидирование для защиты от коррозии. Золотистый оттенок сепаратора указывает на латунь. Цвет смазки (зеленая, синяя, белая) говорит о ее типе и температурном диапазоне, но не о качестве самого металла.
Что такое класс точности P0, P6, P5?
Это градация геометрической точности изготовления. P0 (Normal) — нормальный класс для большинства применений. P6 и P5 — повышенная и высокая точность, требуются для электродвигателей и станков. P4 и P2 — сверхвысокая точность для шпинделей и гироскопов. Чем выше класс, тем дороже производство из-за затрат на суперфиниширование и отбор.
Можно ли повторно использовать подшипник?
В общем случае — нет. После демонтажа нарушается посадка, появляются микроскопические повреждения. Повторная установка приведет к быстрому разрушению. Исключение составляют крупногабаритные дорогостоящие подшипники, которые проходят профессиональную реставрацию на заводе-изготовителе с полной заменой шариков и шлифовкой колец.
Рекомендации по выбору поставщика и закупкам
При формировании технического задания на закупку, учитывайте следующие аспекты производства:
- Запрашивайте сертификат материала: Убедитесь, что использована сталь марки ШХ15 или ее импортный аналог.
- Уточняйте тип смазки: Она должна соответствовать условиям эксплуатации (температура, скорость). Заводская смазка часто является универсальной и не оптимальной для специфических задач.
- Проверяйте дату производства: Смазка в закрытых подшипниках имеет срок годности (обычно 3–5 лет). Старая смазка может высохнуть или расслоиться.
- Требуйте протокол испытаний: Для партий свыше 100 штук поставщик должен предоставить выборочные данные по вибрации и зазорам.
Правильный выбор производителя и понимание того, как создается шарикоподшипник конструкция: особенности производства которого мы рассмотрели, позволяет избежать простоев и снизить совокупную стоимость владения оборудованием (TCO). Не экономьте на качестве подшипников в критических узлах — цена подшипника ничтожна по сравнению со стоимостью часа простоя современного станка.
Если вам требуется подбор подшипниковых узлов для специфических условий эксплуатации, консультация по замене импортных аналогов на доступные решения с сохранением характеристик или прямые поставки от проверенного производителя, технические специалисты ООО «Шицзячжуан Луншу» готовы провести детальный анализ вашей конструкции. Благодаря развитой логистике и опыту работы с рынками СНГ и США, компания обеспечивает оперативную доставку и персонализированную поддержку на всех этапах сотрудничества.