+86-13073105066
admin@longshubearing.com


производство деталей из нержавеющей стали: заводские технологии
2026-08-09
- Производство деталей из нержавеющей стали: заводские технологии и инженерные стандарты 2026 года
- Ключевые этапы производственного цикла на современном заводе
- Специфика сварки и соединения элементов из нержавейки
- Поверхностная обработка: от шлифовки до электрополировки
- Применение в отраслях: технические кейсы и требования
- Факторы, влияющие на стоимость производства
- Как выбрать надежного производителя: чек-лист для закупщика
- Типичные ошибки при заказе и проектировании
- Сравнение технологий: Литье vs Механическая обработка
- Тренды 2026 года: цифровизация и экологичность
- Практический пример: производство подшипников из нержавеющей стали
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по сотрудничеству
Производство деталей из нержавеющей стали: заводские технологии и инженерные стандарты 2026 года
Производство деталей из нержавеющей стали: заводские технологии представляют собой комплекс высокоточных процессов механической обработки, литья и термической обработки, направленных на создание компонентов с заданными геометрическими параметрами и коррозионной стойкостью. В условиях промышленного спроса 2026 года ключевым фактором успеха является не просто наличие станков с ЧПУ, а интеграция автоматизированных систем контроля качества (CMM) и соблюдение строгих металлургических стандартов, таких как ГОСТ 5632-2014 или международных аналогов AISI/EN. Современные заводы используют гибридные подходы, сочетающие субтрактивное manufacturing (фрезерование, токарная обработка) с аддитивными технологиями для сложных внутренних каналов.
Данная статья подробно разбирает технологические цепочки, влияющие на конечную стоимость и долговечность изделий. Мы рассмотрим, как выбор марки стали (от austenitic 304/316 до duplex и precipitation-hardening сплавов) диктует режимы резания, почему термообработка после сварки критична для снятия напряжений, и какие ошибки при проектировании приводят к браку. Материал предназначен для главных инженеров, закупщиков и технических директоров, принимающих решения о поставщиках металлоизделий.
Ключевые этапы производственного цикла на современном заводе
Процесс производства деталей из нержавеющей стали: заводские технологии которого мы анализируем, начинается задолго до включения шпинделя станка. Около 40% успеха детали закладывается на этапе подготовки производства и выбора сырья. Нержавеющая сталь — материал «капризный». Она обладает высокой вязкостью, склонностью к налипанию на инструмент и низким коэффициентом теплопроводности, что приводит к локальному перегреву зоны резания.
1. Заготовительные операции и металловедение
Исходным материалом служат прутки, листы, трубы или поковки. Важно понимать разницу между горячекатаными и холоднокатаными заготовками. Горячекатаный прокат имеет окалину и менее точные допуски, но дешевле. Для прецизионных валов или уплотнительных колец используется только холоднокатаный материал с поверхностным улучшением.
- Аустенитные стали (AISI 304, 316L): Наиболее распространены. Отличаются высокой пластичностью. При обработке дают длинную, непрерывную стружку, которая может наматываться на режущую кромку, вызывая выкрашивание инструмента.
- Мартенситные стали (AISI 410, 420): Поддаются закалке. Используются для ножей, клапанов, подшипников. Требуют жестких режимов резания из-за высокой твердости после термообработки.
- Дуплексные стали (2205): Двухфазная структура обеспечивает двойную прочность по сравнению с 316L. Крайне труднообрабатываемы, требуют специального инструмента с покрытиями AlTiN и мощного охлаждения.
Инженерное наблюдение: часто заказчики экономят на качестве заготовки, выбирая материал с неоднородной структурой (ликвацией). Это приводит к тому, что при чистовой обработке твердость материала «плавает» в пределах одной детали, вызывая вибрации и нарушение шероховатости поверхности Ra.
2. Механическая обработка (ЧПУ)
Токарная и фрезерная обработка нержавеющих сталей требует специфического подхода к геометрии режущего клина. Стандартные углы заточки для конструкционной стали здесь не работают. Необходимы положительные передние углы для снижения усилия резания и острые кромки для предотвращения наклепа поверхности.
Системы охлаждения играют решающую роль. В отличие от чугуна, который можно обрабатывать «на сухую» или с минимальным охлаждением, нержавеющую сталь необходимо обильно поливать эмульсией или маслом. Перегрев выше 600°C приводит к отпусканию материала в зоне резания, изменению его микроструктуры и потере коррозионной стойкости в этом локальном участке. Современные заводы используют подачу СОЖ через шпиндель (High Pressure Coolant) под давлением до 70 бар, что позволяет эффективно вымывать стружку из глубоких карманов и отверстий.
3. Термическая обработка и снятие напряжений
После грубой механической обработки деталь накапливает внутренние напряжения. Если их не снять, при дальнейшей финишной обработке или в процессе эксплуатации деталь «поведет». Для аустенитных сталей применяется закалка (нагрев до 1050-1100°C с быстрым охлаждением в воде или масле) для растворения карбидов хрома. Это восстанавливает коррозионную стойкость, нарушенную при сварке или нагреве.
Для мартенситных сталей критична закалка с последующим отпуском. Неправильный температурный режим отпуска может привести к хрупкости изделия. Заводские технологии 2026 года предполагают использование вакуумных печей для термообработки, что исключает окисление поверхности и необходимость последующей очистки от окалины.
Специфика сварки и соединения элементов из нержавейки
Сварка является одним из самых ответственных этапов производства деталей из нержавеющей стали: заводские технологии которого должны гарантировать герметичность и прочность шва. Основная проблема сварки нержавейки — межкристаллитная коррозия в зоне термического влияния (ЗТВ).
Методы сварки в промышленном масштабе
| Метод сварки | Применение | Преимущества | Ограничения |
|---|---|---|---|
| TIG (Аргонодуговая) | Тонкостенные трубы, пищевое оборудование, точные узлы | Высокое качество шва, отсутствие брызг, контроль провара | Низкая скорость, высокая квалификация сварщика |
| MIG/MAG (Полуавтомат) | Конструктивные элементы, емкости, рамы | Высокая производительность, глубокое проплавление | Требует зачистки шва, риск пористости при нарушении защиты газом |
| Лазерная сварка | Микроэлектроника, медицинские инструменты, тонкие листы | Минимальная зона термического влияния, высокая точность | Высокая стоимость оборудования, строгие требования к стыковке кромок |
| Плазменная сварка | Средние толщины, автоматизированные линии | Стабильность дуги, глубокое проплавление | Сложность настройки параметров для малых толщин |
Критически важным аспектом является защита обратной стороны шва при сварке труб и емкостей. Использование формирующего газа (аргон + водород или чистый аргон) внутри трубы предотвращает образование оксидной пленки («суслика») на внутренней поверхности, которая становится очагом коррозии. В пищевой и фармацевтической промышленности наличие таких оксидов недопустимо по санитарным нормам.
Пост-сварочная обработка
Сварной шов всегда является слабым звеном с точки зрения коррозии. После сварки обязательно проводится:
- Травление и пассивация: Удаление свободного железа и загрязнений с поверхности химическими растворами (обычно смеси азотной и плавиковой кислот). Это способствует восстановлению защитного оксидного слоя хрома.
- Электрохимическая полировка: Сглаживание микронеровностей шва, что снижает адгезию бактерий и загрязнений.
- Контроль качества: Цветная дефектоскопия или рентген-контроль для выявления непроваров и трещин.
Поверхностная обработка: от шлифовки до электрополировки
Внешний вид и функциональность детали из нержавеющей стали во многом определяются качеством поверхности. Шероховатость влияет не только на эстетику, но и на усталостную прочность и гигиеничность.
Градации поверхности по стандартам EN 10088
- 2B (Холоднокатаная, матовая): Стандартная поверхность листового проката. Используется для ненагруженных конструкций.
- BA (Bright Annealed): Блестящая поверхность, полученная отжигом в контролируемой атмосфере. Применяется в декоративных целях и пищевой промышленности.
- No. 4 (Шлифованная): Поверхность с направленным рисунком от абразивных лент. Часто используется для архитектурных элементов.
- No. 8 (Зеркальная): Полировка до зеркального блеска. Максимальная коррозионная стойкость за счет минимальной площади контакта с агрессивной средой.
Для деталей, работающих в контакте с биологическими средами (фармацевтика, пищепром), требуется электрополировка. Этот процесс удаляет микроскопические выступы на уровне микрон, делая поверхность гладкой на молекулярном уровне. Инженерная практика показывает, что электрополированная поверхность увеличивает срок службы уплотнений в насосах на 30-40%, так как снижается износ резиновых манжет о микронеровности металла.
Применение в отраслях: технические кейсы и требования
Рассмотрим конкретные примеры того, как производство деталей из нержавеющей стали: заводские технологии адаптируются под нужды различных индустрий. Каждый сектор накладывает уникальные ограничения на материалы и методы контроля.
Нефтегазовый сектор и химическая промышленность
Задача: Изготовление корпусов насосов, валов и фланцев для перекачки агрессивных сред (серная кислота, морская вода, сероводород).
Решение: Использование супердуплексных сталей (например, SAF 2507) или никелевых сплавов (Inconel, Hastelloy). Детали работают под давлением до 100 МПа и при температурах от -50°C до +300°C.
Технологический нюанс: Строгий контроль содержания ферритной фазы (должен быть в диапазоне 40-60%). Любое отклонение ведет к резкому падению коррозионной стойкости. Обязательное проведение гидроиспытаний каждого изделия.
Пищевая и фармацевтическая промышленность
Задача: Производство емкостей, трубопроводов, мешалок для стерильных процессов.
Решение: Стали AISI 316L (низкоуглеродистая версия 316). Углерод должен быть ниже 0.03% для предотвращения выделения карбидов при сварке.
Технологический нюанс: Все сварные швы должны быть зачищены и отполированы до Ra < 0.4 мкм. Запрещены «мертвые зоны» в конструкции, где может застаиваться продукт. Документация должна включать сертификаты на материал (Mill Certificates) и отчеты о пассивации.
Машиностроение и автомобилестроение
Задача: Крепежные элементы, пружины, выхлопные системы, турбинные лопасти.
Решение: Мартенситно-стареющие стали (17-4PH) для высокопрочных деталей, ферритные стали (409, 439) для выхлопных систем (дешевле, устойчивы к высокотемпературной коррозии).
Технологический нюанс: Высокая серийность требует автоматизации. Использование многошпиндельных автоматов и роботов-загрузчиков. Контроль размеров осуществляется выборочно, но с высокой частотой (SPC – статистический контроль процесса).
Факторы, влияющие на стоимость производства
При формировании бюджета на закупку деталей важно понимать структуру ценообразования. Цена не берется «с потолка», она складывается из множества технологических факторов.
- Сложность геометрии: Наличие внутренних резьб, глухих отверстий, тонких стенок (< 1 мм) увеличивает время обработки и риск брака. Каждое дополнительное позиционирование детали на станке добавляет затраты на переналадку.
- Точность и допуски: Переход от общего допуска ±0.1 мм к прецизионному ±0.01 мм увеличивает стоимость экспоненциально. Это требует использования более дорогого оборудования, климат-контроля в цеху (термостабилизация) и более длительного времени измерения.
- Объем партии: Единичные детали дороги из-за затрат на программирование ЧПУ и изготовление оснастки. Серийное производство (от 1000 шт.) позволяет amortize эти затраты и снизить цену за единицу в 3-5 раз.
- Качество материала: Сертифицированный европейский или японский прокат стоит на 20-30% дороже аналогов из развивающихся стран, но гарантирует стабильность химического состава. Для ответственных узлов экономия на материале недопустима.
- Вид обработки поверхности: Простая зачистка щеткой стоит копейки. Электрополировка или гальваническое покрытие требуют отдельных линий, реагентов и экологических разрешений, что существенно удорожает процесс.
Как выбрать надежного производителя: чек-лист для закупщика
Выбор подрядчика на производство деталей из нержавеющей стали: заводские технологии которого соответствуют вашим требованиям — это задача по оценке рисков. Не все заводы одинаковы. Вот на что нужно смотреть в первую очередь:
- Парк оборудования: Есть ли современные 5-осевые обрабатывающие центры? Позволяют ли они сделать деталь за одну установку? Чем меньше переустановок, тем выше точность.
- Лаборатория контроля качества: Наличие спектрального анализатора для проверки химсостава входящего металла. Наличие координатно-измерительных машин (CMM) для проверки геометрии. Без этого вы покупаете «кота в мешке».
- Сертификация: Соответствие ISO 9001 обязательно. Для нефтегаза — API Q1, для медицины — ISO 13485. Наличие этих сертификатов говорит о выстроенной системе менеджмента качества.
- Инженерная поддержка: Способен ли завод предложить оптимизацию чертежа (DFM – Design for Manufacturing)? Хороший производитель скажет: «Если вы увеличите радиус здесь на 1 мм, мы сможем сделать деталь в два раза быстрее и дешевле без потери функции».
- Прозрачность: Готовность предоставить фотоотчеты с производства, видео измерений, исходные протоколы испытаний.
Совет инженера: Не гонитесь за самой низкой ценой на этапе тендера. Спросите, за счет чего достигнута низкая цена. Часто это экономия на контроле качества, использовании второсортного материала или отказ от термообработки. Исправление брака на вашей стороне обойдется в 10 раз дороже первоначальной экономии.
Типичные ошибки при заказе и проектировании
Анализ сотен проектов выявил ряд повторяющихся ошибок, которые совершают конструкторы и закупщики.
1. Игнорирование направления волокон
При гибке листового металла важно учитывать направление прокатки. Если гиба перпендикулярно волокнам, риск трещин минимален. Если параллельно — вероятность разрушения при гибке резко возрастает, особенно для толстых листов.
2. Заниженные требования к шероховатости
Указание Ra 0.4 там, где достаточно Ra 1.6, увеличивает стоимость обработки в 2-3 раза. Всегда соотносите требования к поверхности с функцией детали. Для неподвижного соединения высокая полировка избыточна.
3. Отсутствие компенсаторов температурных расширений
Нержавеющая сталь имеет высокий коэффициент линейного расширения. В длинных трубопроводах или конструкциях, работающих при перепадах температур, отсутствие компенсаторов приведет к деформации и разрыву сварных швов.
4. Неправильный выбор марки для сварки
Попытка сварить разнородные стали (например, 304 и 430) без правильного подбор присадочного материала приводит к образованию хрупких интерметаллидов в шве и его быстрому разрушению.
Сравнение технологий: Литье vs Механическая обработка
Часто возникает вопрос: что выгоднее, лить деталь или выточить из прутка? Ответ зависит от тиража и сложности.
| Параметр | Механическая обработка (ЧПУ) | Точное литье (Investment Casting) | Горячая штамповка |
|---|---|---|---|
| Минимальная партия | 1 шт. | 50-100 шт. | 500+ шт. |
| Точность | Высокая (до 0.01 мм) | Средняя (0.1-0.5 мм, требует доработки) | Низкая (требует мех. обработки) |
| Материальные отходы | Высокие (до 50-70% уходит в стружку) | Низкие | Средние |
| Механические свойства | Сохраняются свойства проката (анизотропия) | Изотропные свойства, возможна пористость | Улучшенная структура (упрочнение) |
| Стоимость оснастки | Низкая (программа ЧПУ) | Высокая (восковые модели, формы) | Очень высокая (штампы) |
| Рекомендация | Прототипы, мелкие серии, простые формы | Сложные формы, средние серии, клапаны, фитинги | Массовое производство простых деталей |
Для большинства промышленных задач оптимальным является комбинированный подход: литье заготовки сложной формы с последующей точной механической обработкой посадочных мест и уплотнительных поверхностей.
Тренды 2026 года: цифровизация и экологичность
Индустрия производства нержавеющих деталей активно трансформируется. Вот ключевые тренды, которые уже стали реальностью:
- Цифровые двойники (Digital Twins): Создание виртуальной модели детали и процесса её изготовления позволяет симулировать обработку, выявлять столкновения инструмента и оптимизировать режимы резания еще до запуска станка. Это сокращает время наладки на 30-50%.
- Аддитивные технологии (3D-печать металлом): Печать из нержавеющих порошков (SLM/DMLS) позволяет создавать детали с внутренними каналами охлаждения или облегченными решетчатыми структурами, которые невозможно получить традиционными методами. Хотя скорость печати низкая, это незаменимо для аэрокосмической отрасли и медицины.
- Зеленое производство: Ужесточение экологических норм требует от заводов внедрения замкнутых циклов водоочистки, переработки стружки и использования биоразлагаемых СОЖ. Сертификаты ESG становятся конкурентным преимуществом при работе с международными клиентами.
- AI-контроль качества: Системы машинного зрения на базе нейросетей автоматически инспектируют каждую деталь на конвейере, выявляя царапины, забоины и отклонения размеров быстрее и точнее человека.
Практический пример: производство подшипников из нержавеющей стали
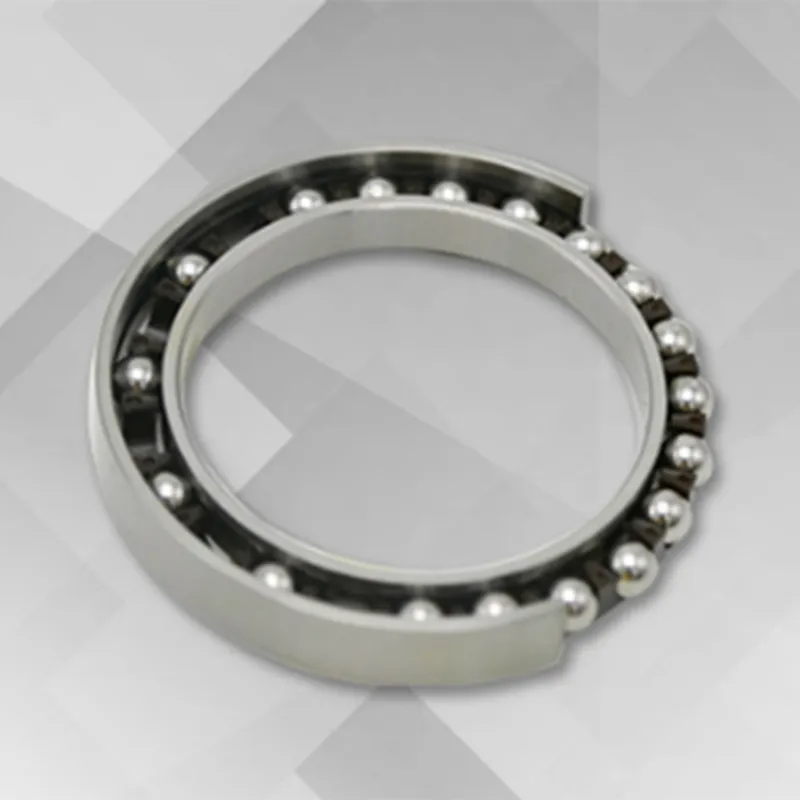
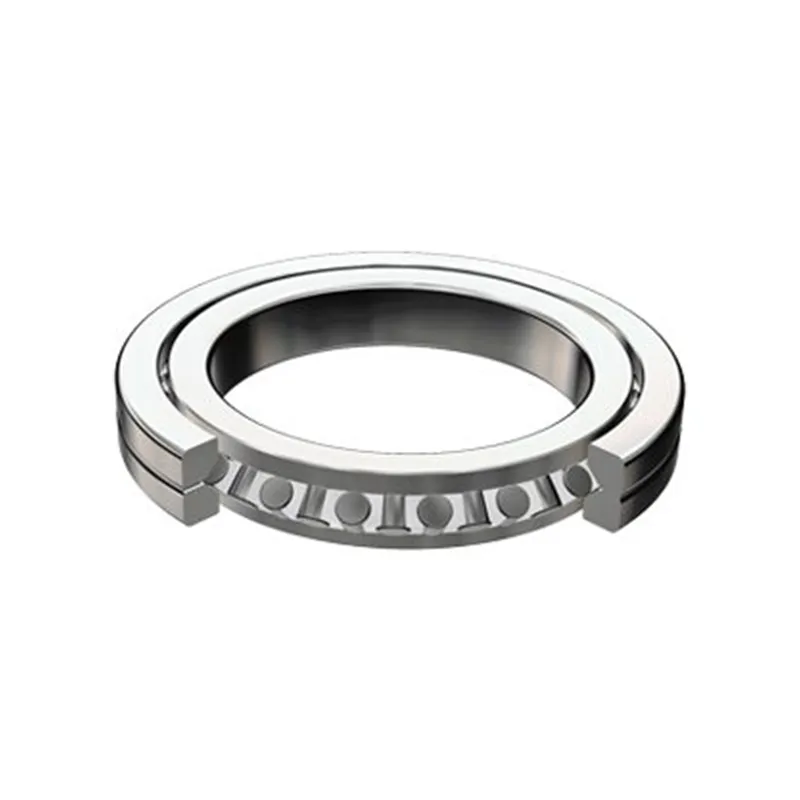
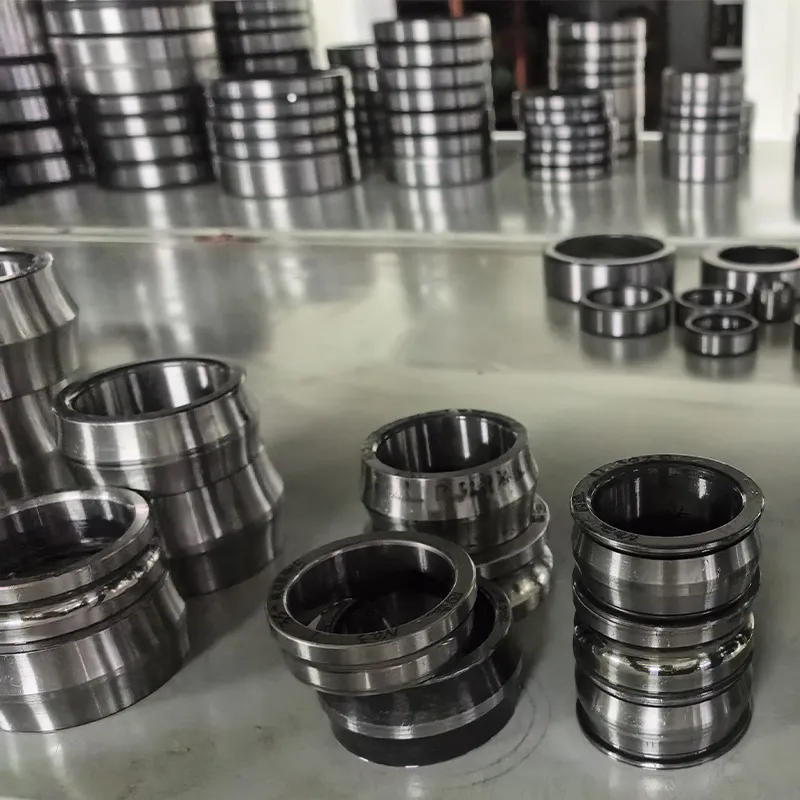
Теоретические знания о материалах и процессах наиболее ярко проявляются в реальных производственных задачах. Ярким примером применения описанных выше технологий является производство высокоточных подшипников из нержавеющей стали — компонента, где требования к коррозионной стойкости, чистоте поверхности и точности геометрии достигают максимума.
Компания ООО «Шицзячжуан Луншу торговля электромеханическим оборудованием», расположенная в стратегически важном промышленном центре провинции Хэбэй (город Шицзячжуан), демонстрирует, как интеграция современных заводских технологий позволяет создавать продукцию мирового уровня. Имея более чем 15-летний опыт работы, компания специализируется на производстве и поставке подшипников для промышленного и транспортного оборудования, успешно сочетая удобство логистики (близость к Пекину и порту Тяньцзинь) с развитой инфраструктурой производства.
В ассортименте «Шицзячжуан Луншу» особое место занимают подшипники из нержавеющей стали, разработанные для работы в агрессивных средах, где обычные стали быстро выходят из строя. Производство таких изделий требует строгого соблюдения всех этапов, рассмотренных в этой статье:
- Выбор материала: Использование сертифицированных марлей, устойчивых к коррозии, что критично для пищевой, фармацевтической и нефтепромысловой отраслей.
- Прецизионная обработка: Применение современных линий и квалифицированных инженеров обеспечивает точное соблюдение технических параметров. Компания также производит подшипники для металлургических станов (работа при экстремальных температурах), линейных направляющих, автомобильных коробок передач и даже горных велосипедов, демонстрируя гибкость производственных процессов.
- Контроль качества: Система включает входной, операционный и выходной контроль, а также испытания готовой продукции. Это гарантирует, что каждый подшипник — будь то электроизолированный вариант для предотвращения токовых повреждений или компонент для тяжелых условий добычи нефти — соответствует заявленным характеристикам.
Кроме собственных сертифицированных решений, «Шицзячжуан Луншу» предлагает оригинальные брендовые подшипники ведущих мировых производителей (FAG, SKF, NSK), что позволяет клиентам выбирать между проверенными эталонами отрасли и качественными собственными разработками компании. Отдел внешней торговли, работающий с 2015 года, обеспечивает профессиональное сопровождение экспортных операций в страны СНГ (Россия, Казахстан, Монголия, Азербайджан), США и другие регионы, предоставляя персонализированную поддержку 24/7.
FAQ: Часто задаваемые вопросы
В: Какая марка нержавеющей стали лучше всего подходит для морской воды?
О: Для статических условий подойдет AISI 316L. Однако для динамических нагрузок и высоких температур рекомендуется использовать супердуплексные стали (например, 2507) или титановые сплавы, так как 316L подвержена питтинговой коррозии в хлоридсодержащих средах.
В: Можно ли магнитить нержавеющую сталь?
О: Аустенитные стали (304, 316) в обычном состоянии немагнитны. Однако после холодной деформации (гибки, штамповки) они могут проявлять слабые магнитные свойства из-за частичного превращения аустенита в мартенсит. Ферритные и мартенситные стали (430, 410) являются магнитными всегда.
В: Какой максимальный размер детали можно изготовить на вашем оборудовании?
О: Современные 5-осевые обрабатывающие центры позволяют работать с деталями диаметром до 2000 мм и длиной до 6000 мм. Для более крупных объектов применяется сегментная сборка и сварка.
В: Влияет ли производство деталей из нержавеющей стали: заводские технологии на экологичность продукта?
О: Да. Современные технологии позволяют минимизировать отходы, использовать переработанную стружку (до 90% вторичного сырья в плавке) и снижать энергопотребление за счет оптимизации циклов обработки.
В: Сколько времени занимает изготовление партии из 100 деталей?
О: Срок зависит от сложности. Простые фланцы могут быть готовы за 3-5 дней. Сложные корпуса насосов с термообработкой и контролем — 2-3 недели. Включайте в план время на согласование чертежей и входной контроль материала.
Заключение и рекомендации по сотрудничеству
Качественное производство деталей из нержавеющей стали: заводские технологии которого соответствуют современным международным стандартам, является фундаментом надежности вашего конечного продукта. В 2026 году рынок требует не просто «железа», а комплексного инженерного партнерства. Выбор правильного технологического маршрута, материалов и методов контроля позволяет снизить общую стоимость владения оборудованием, уменьшить простои и повысить безопасность процессов.
Мы рекомендуем подходить к выбору поставщика системно: запрашивайте не только цену, но и технологическую карту процесса, сертификаты на материалы и примеры решений схожих задач. Инвестиции в качественную компонентную базу окупаются многократно за счет долговечности и безотказности machinery.
Если вам требуется расчет стоимости изготовления деталей по вашим чертежам, консультация по выбору материала или разработка технологии для нового изделия, наши инженеры готовы провести детальный анализ.
Готовы обсудить ваш проект?
Отправьте чертежи (PDF, STEP, IGES) для получения коммерческого предложения и технического аудита.
→ Получить консультацию инженера и расчет стоимости