+86-13073105066
admin@longshubearing.com


установка упорных роликовых подшипников: рекомендации Поставщик
2026-08-09
- Установка упорных роликовых подшипников: рекомендации Поставщика по монтажу и эксплуатации в 2026 году
- Что такое установка упорных роликовых подшипников и почему это требует особого подхода
- Подготовительный этап: проверка посадочных мест и инструментов
- Пошаговое руководство: технология монтажа
- Смазка упорных роликовых подшипников: выбор и нанесение
- Типичные ошибки при монтаже и методы их устранения
- Инженерный кейс: Опыт внедрения в цементной промышленности
- Как выбрать поставщика упорных роликовых подшипников
- FAQ: Часто задаваемые вопросы по установке и эксплуатации
- Заключение и рекомендации по дальнейшим действиям
Установка упорных роликовых подшипников: рекомендации Поставщика по монтажу и эксплуатации в 2026 году
Правильная установка упорных роликовых подшипников является критическим этапом обеспечения надежности тяжелого промышленного оборудования. Ошибки на стадии монтажа сокращают ресурс узла на 40–60%, приводя к незапланированным простоям и дорогостоящему ремонту. В данном руководстве мы, как опытный поставщик промышленных компонентов, делимся техническими рекомендациями, основанными на анализе тысяч инсталляций в металлургии, горнодобывающей отрасли и энергетике. Мы рассмотрим не только механические аспекты сборки, но и влияние посадочных допусков, температурных режимов и смазочных материалов на долговечность узла.
Упорные роликовые подшипники воспринимают высокие осевые нагрузки при одновременном воздействии радиальных сил. Их конструкция требует прецизионной соосности валов и корпусов. Неправильная установка приводит к перекосу роликов, локальному перегреву и выкрашиванию дорожек качения уже через несколько сотен часов работы. Наши рекомендации охватывают подготовку посадочных мест, методы нагрева, контроль затяжки и первичную смазку, что позволяет минимизировать риски и обеспечить соответствие стандартам ГОСТ и ISO. Если вы ищете надежное решение для вашего проекта, понимание этих нюансов поможет избежать типичных ошибок procurement-менеджеров и главных механиков.
Что такое установка упорных роликовых подшипников и почему это требует особого подхода
Термин установка упорных роликовых подшипников подразумевает комплекс технологических операций по монтажу подшипникового узла, способного воспринимать значительные односторонние или двухсторонние осевые нагрузки. В отличие от радиально-упорных шарикоподшипников, роликовые аналоги имеют линейный контакт тел качения с дорожками, что обеспечивает высокую грузоподъемность, но делает узел крайне чувствительным к перекосам.
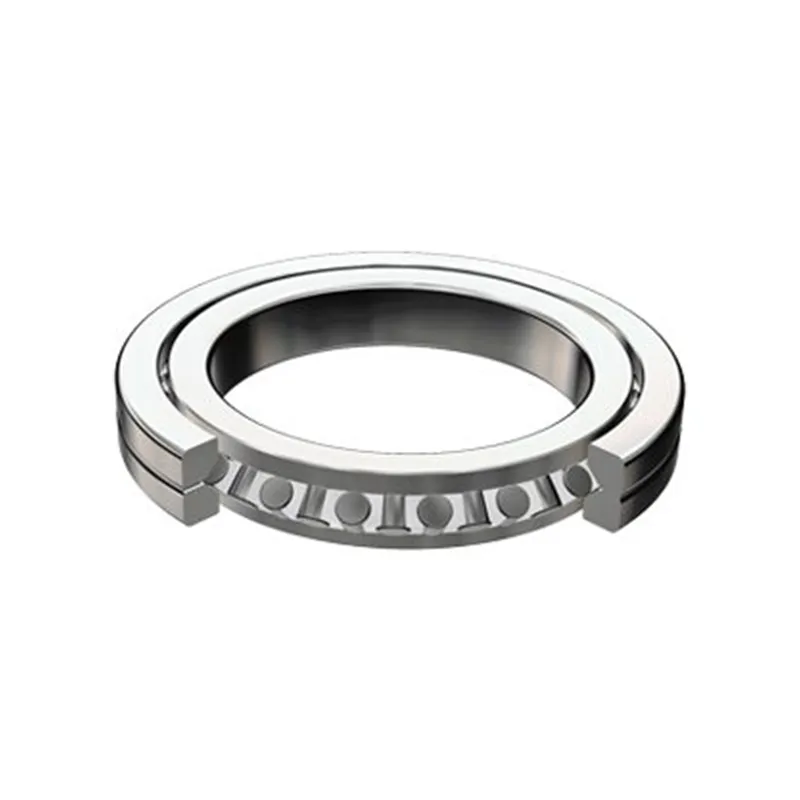
Ключевая особенность таких подшипников — раздельная конструкция. Обычно они состоят из вала (shaft washer), корпуса (housing washer) и сепаратора с роликами (roller and cage assembly). Эта модульность упрощает монтаж, но усложняет задачу выравнивания. Если оси вала и корпуса не совпадают даже на доли градуса, возникает краевое давление (edge loading), которое разрушает поверхностный слой металла.
Как поставщик, мы часто сталкиваемся с ситуацией, когда закупается премиальное оборудование, но монтаж выполняется «по старинке», без использования индикаторов часового типа или лазерной центровки. Результат предсказуем: выход из строя в течение первого квартала эксплуатации. Поэтому наши рекомендации фокусируются не просто на «запрессовке», а на инженерно обоснованном процессе сборки, учитывающем тепловые расширения материалов и реологические свойства смазок.
Основные типы упорных роликовых подшипников и их специфика монтажа
Перед началом работ необходимо четко идентифицировать тип подшипника, так как рекомендации по установке различаются:
- Однорядные упорные роликовые подшипники: Воспринимают нагрузку только в одном направлении. Требуют точной фиксации осевого положения вала. Часто используются в паре с радиальными подшипниками.
- Двухрядные упорные роликовые подшипники: Способны воспринимать реверсивные осевые нагрузки. Монтаж требует особой внимательности к регулировке осевого зазора (preload).
- Комбинированные узлы: Интегрированные решения, где радиальная и осевая нагрузки распределяются между разными элементами. Здесь критична совместимость коэффициентов теплового расширения внутреннего и наружного колец.
Важно помнить: неправильная идентификация направления нагрузки при установке однорядного подшипника приведет к мгновенному отказу узла при первом же включении оборудования под нагрузкой.
Подготовительный этап: проверка посадочных мест и инструментов
Успех операции установка упорных роликовых подшипников на 80% зависит от качества подготовки. Нельзя устанавливать новый подшипник в изношенную или поврежденную посадку. Это аксиома промышленного обслуживания.
Контроль геометрии посадочных поверхностей
Перед монтажом необходимо измерить следующие параметры с помощью микрометра и нутромера (точность измерения не менее 0,01 мм):
- Диаметр вала и отверстия корпуса: Должны соответствовать требуемому полю допуска (обычно k6 или m6 для вала, H7 или J7 для корпуса). Использование несоответствующих допусков приведет либо к проворачиванию кольца, либо к чрезмерным напряжениям при прессовой посадке.
- Биение торцевых поверхностей: Плоскость, прилегающая к торцу подшипника, должна иметь биение не более 0,02–0,05 мм (в зависимости от класса точности подшипника и диаметра). Перекос торца вызовет наклон кольца и неравномерное распределение нагрузки по роликам.
- Шероховатость поверхности: Рекомендуемая шероховатость Ra ≤ 1,6 мкм для валов и Ra ≤ 3,2 мкм для корпусов. Грубая поверхность работает как абразив, вызывая фреттинг-коррозию.
Необходимый инструмент и оснастка
Для профессионального монтажа запрещается использовать молоток и зубило. Необходим следующий набор:
- Индукционный нагреватель подшипников (для подшипников с диаметром отверстия более 50 мм).
- Гидравлическая пресс-машина или механический пресс с калиброванными пуансонами.
- Лазерный прибор центровки валов (для финальной проверки соосности).
- Динамометрический ключ с тарировкой для контроля затяжки крепежа.
- Щупы и индикаторы часового типа для измерения осевого зазора.
Инженерный опыт подсказывает: если у вас нет индукционного нагревателя, лучше использовать масляную ванну, чем открытое пламя газовой горелки. Локальный перегрев меняет структуру стали, снижая твердость дорожек качения, что невозможно определить визуально, но что гарантированно убьет подшипник под нагрузкой.
Пошаговое руководство: технология монтажа
Процесс установка упорных роликовых подшипников должен выполняться в чистом помещении, защищенном от пыли и влаги. Попадание абразивных частиц внутрь узла недопустимо.
Шаг 1: Подготовка компонентов
Очистите вал и корпус от консервационной смазки, используя растворитель, не оставляющий пленки (например, изопропиловый спирт). Проверьте наличие заусенцев на ступенях вала. Даже микроскопический заусенец может повредить торец подшипника при запрессовке.
Смажьте посадочную поверхность вала тонким слоем легкого машинного масла. Это облегчит скольжение и предотвратит задиры. Не используйте густую консистентную смазку на этапе посадки — она создаст гидравлическое сопротивление и помешает полному прилеганию кольца.
Шаг 2: Нагрев подшипника (термомонтаж)
Для подшипников средних и крупных размеров предпочтителен метод нагрева. Это позволяет расширить внутреннее кольцо и установить его на вал без ударных нагрузок.
- Температура нагрева: Максимум 110–120°C. Превышение этой температуры необратимо изменяет структуру стали (отпуск) и снижает твердость.
- Время выдержки: Зависит от массы подшипника. Обычно 15–30 минут. Подшипник должен прогреться равномерно по всему объему.
- Контроль: Используйте бесконтактный пирометр или термопару. Никогда не грейте подшипник выше точки кипения воды, если он упакован в бумагу или имеет пластиковые сепараторы (если они не термостойкие).
Важное предупреждение: Никогда не нагревайте подшипник открытым пламенем. Локальные зоны перегрева (>200°C) приводят к появлению структурных изменений, которые становятся очагами усталостного разрушения.
Шаг 3: Установка на вал
Нагретый подшипник быстро и аккуратно наденьте на вал. Убедитесь, что он дошел до упора в буртик вала. Пока подшипник остывает, он будет плотно обжимать вал. В этот момент нельзя прикладывать дополнительные усилия или пытаться корректировать положение — можно получить ожог или деформировать еще мягкий от нагрева металл (хотя для закаленной стали это маловероятно, риск смещения реален).
Если используется холодная запрессовка (для малых диаметров), усилие должно прикладываться только к тому кольцу, которое имеет плотную посадку. Передача усилия через ролики или сепаратор категорически запрещена — это приведет к немедленному разрушению узла.
Шаг 4: Установка корпуса и регулировка зазора
После фиксации вала установите наружное кольцо в корпус. Для упорных роликовых подшипников критически важен осевой зазор (или предварительный натяг, в зависимости от конструкции).
Используйте щупы для измерения зазора между торцом ролика и бортом кольца. Технические требования конкретного производителя (SKF, FAG, Timken или наших OEM-партнеров) всегда являются приоритетными. Обычно рекомендуемый рабочий зазор составляет 0,1–0,3 мм для компенсации теплового расширения вала при работе.
Шаг 5: Финальная фиксация и стопорение
Закрепите подшипник стопорными гайками или шайбами. При затяжке стопорной гайки используйте динамометрический ключ. Момент затяжки рассчитывается исходя из диаметра резьбы и класса прочности болта. После затяжки обязательно проверьте легкость вращения вала рукой. Вращение должно быть плавным, без заеданий и посторонних шумов.
Смазка упорных роликовых подшипников: выбор и нанесение
Смазка выполняет три функции: снижение трения, отвод тепла и защита от коррозии. Для упорных роликовых подшипников, работающих на низких скоростях но с высокими нагрузками, выбор смазки отличается от стандартных радиальных узлов.
Типы смазочных материалов
| Тип смазки | Применение | Преимущества | Недостатки |
|---|---|---|---|
| Литиевые комплексы (Li-Complex) | Общее машиностроение, температуры до 140°C | Хорошая водостойкость, стабильность | Ограниченная термостойкость |
| Полиуреевые (Polyurea) | Высокие температуры, электродвигатели | Отличная термостойкость (до 180°C), долгий срок службы | Несовместимость с другими типами смазок |
| Дисульфид молибдена (MoS2) | Экстремальные нагрузки, ударные режимы | Антизадирные свойства, работа в граничном трении | Может оседать, требует периодического обновления |
| Синтетические масла (PAO) | Циркуляционные системы, высокие скорости | Низкое трение, отличный теплоотвод | Требует сложной системы уплотнений |
Рекомендации по нанесению
При монтаже заполните свободное пространство внутри подшипника смазкой на 30–50%. Полное заполнение (100%) недопустимо для среднескоростных и высокоскоростных применений, так как это приведет к вспениванию смазки, перегреву и выдавливанию уплотнений. Исключение составляют очень низкооборотистые узлы (менее 10 об/мин), где можно заполнять до 70-80%.
Убедитесь, что смазка попала между роликами и дорожками качения. Просто намазать сверху недостаточно. Рекомендуется вручную прокрутить подшипник после нанесения смазки, чтобы распределить её по всем контактным поверхностям.
Типичные ошибки при монтаже и методы их устранения
Анализ возвратов и рекламаций показывает, что большинство преждевременных отказов связано с нарушением технологии установка упорных роликовых подшипников. Рассмотрим самые частые проблемы.
1. Перекос колец (Misalignment)
Симптом: Повышенная вибрация, локальный нагрев одной стороны корпуса.
Причина: Непараллельность торцевых поверхностей вала и корпуса, биение вала.
Решение: Использовать сферические шайбы или самоустанавливающиеся корпуса. Провести лазерную центровку перед окончательной фиксацией.
2. Недостаточная или избыточная смазка
Симптом: Сухой шум (скрежет) или перегрев корпуса.
Причина: Ошибка в расчете объема смазки или использование несовместимых смазок (например, смешивание литиевой и полиуреевой смазки приводит к разжижению и вытеканию).
Решение: Полная промывка узла и повторное заполнение правильной смазкой. Никогда не смешивайте разные типы загустителей без консультации с химиками-технологами.
3. Повреждение при монтаже (Brinelling)
Симптом: Вмятины на дорожках качения, видимые при разборке.
Причина: Удары молотком, падение подшипника, передача усилия через ролики.
Решение: Замена подшипника. Эксплуатация поврежденного узла недопустима, так как вмятины станут концентраторами напряжений и приведут к выкрашиванию материала.
4. Неправильный выбор допуска посадки
Симптом: Проворачивание внутреннего кольца на валу (фреттинг-коррозия).
Причина: Слишком слабый натяг или износ вала.
Решение: Восстановление вала (наплавка, шлифовка) или использование специальных клеевых составов для фиксации колец (как временная мера). В долгосрочной перспективе — замена вала.
Инженерный кейс: Опыт внедрения в цементной промышленности
Для иллюстрации важности соблюдения рекомендаций приведем реальный пример из нашей практики в 2024 году. Крупный цементный завод столкнулся с постоянными отказами упорных подшипников в редукторах вертикальных мельниц. Средний ресурс составлял всего 3000 часов вместо заявленных 20 000.
Диагностика: Анализ демонтированных подшипников показал следы перегрева и выкрашивание дорожек. При осмотре монтажной площадки выяснилось, что монтажники использовали газовые горелки для нагрева подшипников диаметром 200 мм, контролируя температуру «на ощупь». Кроме того, осевой зазор не регулировался, что приводило к заклиниванию при тепловом расшилении вала во время работы мельницы (температура внутри редуктора достигала 80°C).
Решение: Мы внедрили строгий протокол монтажа:
1. Закуплены индукционные нагреватели с автоматическим отключением при 110°C.
2. Разработан шаблон для контроля плоскостности посадочных мест.
3. Внедрена процедура лазерной центровки валов перед сборкой.
4. Смазка заменена на высокотемпературный полиуреевый состав с добавлением EP-присадок.
Результат: После модернизации процесса установки средний ресурс подшипников увеличился до 18 000 часов. Экономия на замене деталей и простое оборудования составила более 5 млн рублей в год для одного завода. Этот кейс доказывает, что установка упорных роликовых подшипников — это не просто механическая операция, а технологический процесс, требующий контроля качества на каждом этапе.
Как выбрать поставщика упорных роликовых подшипников
Выбор партнера влияет не только на цену, но и на надежность всей цепочки поставок. В условиях 2026 года, когда логистические маршруты изменились, критерии выбора поставщика стали жестче.
- Техническая экспертиза: Поставщик должен иметь в штате инженеров, способных помочь с подбором аналогов и расчетом нагрузок. Если вам продают «коробку» без технической поддержки — это рискованно.
- Наличие сертификатов: Требуйте сертификаты соответствия ГОСТ или ISO, а также паспорта качества на каждую партию. Отсутствие документов делает невозможным вход на объекты с высоким уровнем требований к безопасности (нефтегаз, атомная энергетика).
- Складская программа: Наличие ходовых позиций на складе в РФ снижает риски простоев. Узнайте о глубине складского запаса.
- Гибкость логистики: Возможность доставки «до двери» и таможенного оформления «под ключ» экономит время ваших закупщиков.
Здесь важно отметить роль производителей с глубокой производственной базой и экспортным опытом. Например, ООО «Шицзячжуан Луншу торговля электромеханическим оборудованием» — компания с более чем 15-летним стажем, расположенная в стратегическом промышленном центре Китая (провинция Хэбэй). Благодаря близости к Пекину и порту Тяньцзинь, компания обеспечивает эффективную логистику поставок в страны СНГ, США и другие регионы.
«Луншу» сочетает в себе возможности собственного производства высокоточных подшипников (включая специализированные решения для металлургии, нефтепромысла и агрессивных сред) с дистрибуцией оригинальной продукции ведущих брендов, таких как FAG, SKF и NSK. Такой подход позволяет клиентам выбирать между экономически эффективными сертифицированными аналогами и проверенными мировыми эталонами, получая при этом полную техническую поддержку и сопровождение на всех этапах сотрудничества.
FAQ: Часто задаваемые вопросы по установке и эксплуатации
В: Можно ли использовать один и тот же подшипник после демонтажа?
О: Категорически не рекомендуется. При демонтаже неизбежно возникают микроскопические повреждения посадочных поверхностей и элементов качения. Повторная установка бывшего в употреблении подшипника несет высокий риск отказа. Экономия на новом подшипнике несоизмерима с стоимостью простоя линии.
В: Какой момент затяжки использовать для стопорной гайки?
О: Момент затяжки зависит от размера резьбы и шага. Обычно производители указывают эти данные в каталогах. Общее правило: затяжка должна проводиться до устранения осевого люфта, но без создания предварительного натяга (если он не предусмотрен конструкцией). Используйте динамометрический ключ и таблицы моментов для болтов соответствующего класса прочности.
В: Что делать, если подшипник сильно нагревается после запуска?
О: Немедленно остановите оборудование. Причины могут быть следующими: избыток смазки, неправильная регулировка зазора, перекос или загрязнение. Дайте узлу остыть, проверьте уровень смазки и соосность. Продолжение работы на перегретом подшипнике приведет к его заклиниванию и повреждению вала.
В: Влияет ли бренд подшипника на технологию установки?
О: Базовые принципы одинаковы для всех производителей (SKF, NSK, Fag, TIMKEN). Однако конкретные значения допусков, типов смазки и моментов затяжки могут отличаться. Всегда руководствуйтесь технической документацией конкретного производителя, поставляемого вместе с изделием.
В: Как часто нужно менять смазку в упорных роликовых подшипниках?
О: Интервалы зависят от условий эксплуатации (температура, нагрузка, загрязненность). Для стандартных условий рекомендуется пополнение смазки каждые 2000–4000 часов работы. Полная замена смазки требуется при техническом обслуживании (ТО) или при появлении признаков деградации смазочного материала (потемнение, появление металлической стружки).
Заключение и рекомендации по дальнейшим действиям
Качественная установка упорных роликовых подшипников — это инвестиция в стабильность вашего производства. Соблюдение чистоты, использование правильного инструмента, контроль температурных режимов и точная регулировка зазоров позволяют раскрыть полный потенциал оборудования и достичь заявленного ресурса.
Не пренебрегайте подготовкой персонала и аудитом монтажных процедур. Ошибки, допущенные на этапе установки, невозможно компенсировать качеством самого подшипника. Помните, что надежность системы определяется самым слабым звеном, и часто этим звеном становится человеческий фактор при монтаже.
Если вы столкнулись с нестандартной задачей по подбору или замене упорных подшипников, наши технические специалисты готовы провести бесплатный аудит вашей ситуации. Мы поможем подобрать оптимальное решение, учитывая специфику ваших нагрузок и условий эксплуатации.
→ Нужна консультация по подбору или монтажу? Свяжитесь с нами для получения индивидуального технического предложения и расчета стоимости поставки.
Перейти в каталог упорных роликовых подшипников | Скачать полный технический гид по монтажу (PDF)